



Ŝlosilaj Konkludoj
- CNC-kaŭĉukaj folitranĉmaŝinoj tranĉas kontinuan dikecon de 0-20 mm je 80 tranĉoj minute.
- Tri laborlarĝoj estas haveblaj: 600 mm, 800 mm kaj 1.000 mm benkoj, ĉiuj kun tondlongo de 0-1.000 mm.
- La precizeco de la servo-nutrado estas 0,1 mm; profilaj kaj ringaj tranĉoj tenas 0,05 mm sur la pakmaŝino por tranĉi la pakilon.
- Motorpovumo skalas kun larĝo: 1,5 kW ĉe la 600 mm modelo, 2,5 kW ĉe la 800 kaj 1000 mm modeloj (450 ĝis 1200 kg).
La mallonga respondo:Maŝino por tranĉi kaŭĉukajn foliojn pritraktas foliojn dikajn je 0-20 mm kaj laborlarĝojn ĝis 1000 mm. Tri benkaj larĝoj (600 mm, 800 mm kaj 1000 mm) ĉiuj tranĉas la plenan gamon de 0-20 mm je 80 tranĉoj minute, kun servo-nutra precizeco de 0,1 mm.Ĉar pli larĝa, pli dika materialo postulas pli da motorpotenco, la 800 kaj 1.000 mm modeloj portas 2,5 kW-motorojn anstataŭ la 1,5 kW-motoron sur la 600 mm benko.
Kiam metiejo transiras de mana tranĉado al aŭtomatigo, la unua demando estas ĉu unu maŝino kovros la tutan lamenan stokon. Maŝinoj estas specifitaj per du nombroj: maksimuma dikeco kaj maksimuma larĝo. Tiuj du ciferoj difinas la kapablan koverton de ĉio alia, kion vi tranĉas.
Ĉi tiu gvidilo mapas tiun koverton el konfirmitaj CNC-specifoj kaj finiĝas per kvin-ŝtupa model-elektada laborfluo.
Kiun dikecon povas pritrakti kaŭĉuka foliotranĉmaŝino?
La CNC-platformo tranĉas kontinuan dikecan gamon de 0-20 mm, kaj tiu gamo ne ŝanĝiĝas inter larĝmodeloj.Ĉiuj tri benkoj tondas la saman interspacon de 0-20 mm je 80 tranĉoj minute, do unu maŝino kovras maldikajn filmojn, mezkvalitajn pakmaterialojn kaj dikajn slabojn sen dua aĉeto.
La tranĉilo estas speciala ŝtala klingo kun bevel-tipa tondilo. Ĉar la bevelo reduktas frotadon kiam la klingo eniras la ŝtalpecon, tranĉoj restas puraj tra la tuta amplekso kaj la klingo eluziĝas pli malrapide. La glitŝlosilo funkcias sur altprecizaj liniaj gvidreloj de CNC-maŝinila kvalito, tial tranĉitaj surfacoj restas kvadrataj eĉ sur 20 mm slaboj.
| Modelo (benka larĝo) | Tranĉa dikeco | Tondlongo | Tranĉa rapideco | Motoro | Neta pezo | Dimensioj (mm) |
|---|---|---|---|---|---|---|
| 600 milimetroj | 0-20 milimetroj | 0-1000 milimetroj | 80 tranĉoj/minuto | 1,5 kW-6 | 450 kilogramoj | 1100 x 1400 x 1200 |
| 800 milimetroj | 0-20 milimetroj | 0-1000 milimetroj | 80 tranĉoj/minuto | 2,5 kW-6 | 600 kilogramoj | 1300 x 1400 x 1200 |
| 1000 milimetroj | 0-20 milimetroj | 0-1000 milimetroj | 80 tranĉoj/minuto | 2,5 kW-6 | 1200 kilogramoj | 1500 x 1400 x 1200 |
Fonto: specifoj de la fabrikanto por la CNC-maŝino por tranĉi kaŭĉukstriojn (adaptebla metalo), xmxcjrubber.com.
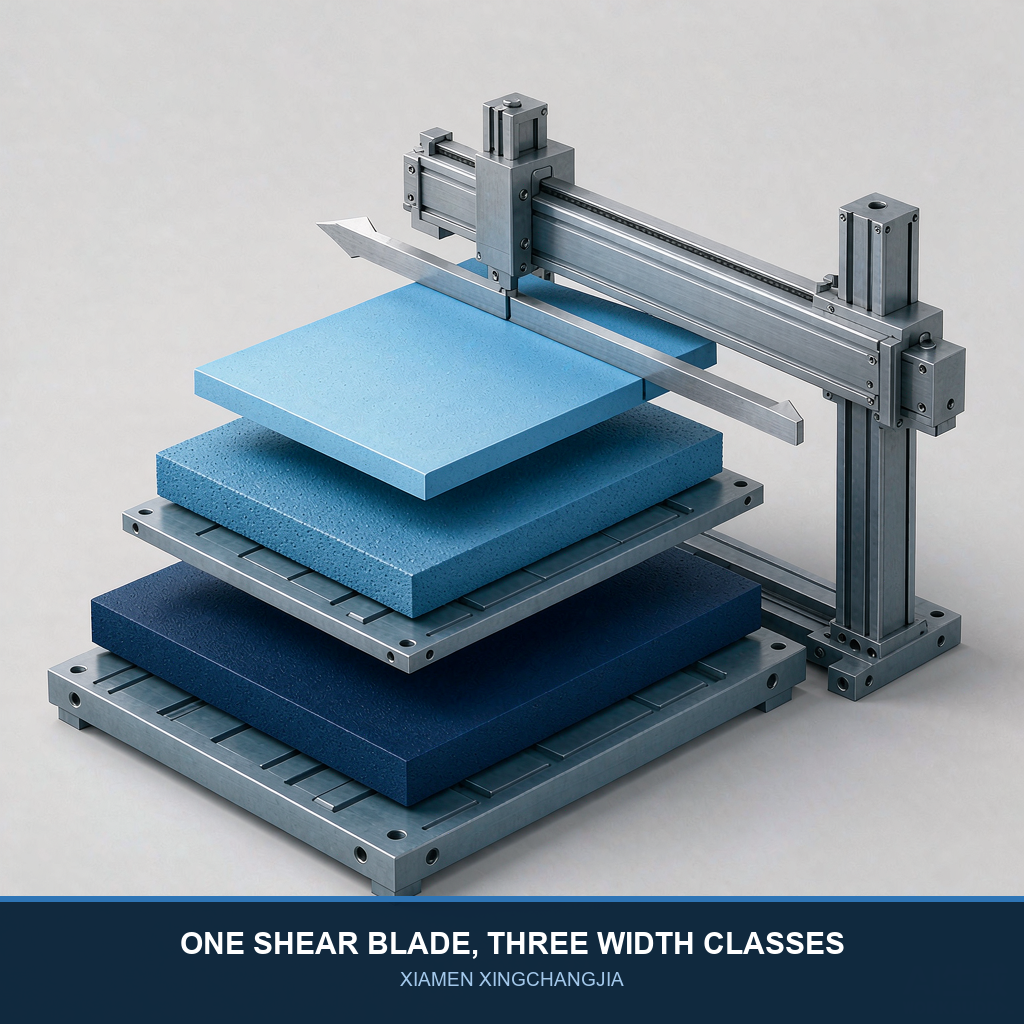
La kapablo ankaŭ dependas de la materialo: la platformo tranĉas naturan kaŭĉukon, sintezan kaŭĉukon, plastojn kaj certajn malmolecajn metalojn en striojn, blokojn kaj filamentojn. Pli malmolaj komponaĵoj ĉe la 12-20 mm fino pli forte klinas la tranĉilon, do la 2,5 kW modeloj estas la pli sekura elekto por daŭra laboro kun dika materialo.
| Dikeca bendo | Tipa tranĉa konduto | Kion spekti |
|---|---|---|
| 0-3 mm (filmo kaj maldika folio) | Plej pura tondilo, plej malalta tranĉilŝarĝo | Foliobuklo aŭ statika algluiĝo levante la randon ĉe la nutrilo |
| 3-12 mm (meznivelaj kalibroj) | Ideala punkto; plenaj 80 tranĉoj/minuto daŭrigitaj | Tenu la bevelklingon akra; konfirmu la premon de la krampo |
| 12-20 mm (dika slabo) | Plena kapablo, pli rapida tranĉileluziĝo | Uzu la 2,5 kW-modelojn; rigida fiksado malhelpas angulajn tranĉojn |
La konduto de la bando reflektas tipajn valorojn el nia sperto tra liveritaj projektoj.
Regulo pri kapalteco por dikeco
Se via plej dika lameno hodiaŭ estas 15 mm, ne aĉetu 15 mm maŝinon. Specifu 20 mm kapablon, por ke ŝanĝoj de kombinaĵoj neniam devigu vin preter la limojn.
Kiom Larĝe Povas la Maŝino Tranĉi? Klarigo pri Larĝaj Kapabloj
La laborlarĝo estas agordita per la tablo en tri paŝoj —Laborlarĝoj de 600 mm, 800 mm kaj 1.000 mm, ĉiu kun tondlongo de 0-1.000 mm.Larĝo de la benko limigas la larĝecon de la alvenanta folio; la longo de la tondilo limigas la longon de ĉiu preta strio, bloko aŭ filamento.
Larĝo pelas la skalon de la maŝino. La ŝanĝo de la 600 mm benko al la 1000 mm benko portas la netan pezon de 450 kg al 1200 kg, ĉar la kadro, gvidreloj kaj tondotrabo ĉiuj kreskas por konservi rigidecon trans la pli larĝa interspaco. Pligrandigoj de la larĝaj plibonigoj tial kostas pli por aĉeti, sendi kaj instali, do la ĝusta elekto la unuan fojon gravas.
Por folioj pli larĝaj ol 1.000 mm, la norma laborfluo estas duŝtupa: redukti la folion al larĝo de la labortablo surkaŭĉuka tranĉmaŝino, poste transtranĉu la lenojn laŭlonge sur la CNC-benko. Du ĝustagrandaj maŝinoj venkas unu troŝarĝitan maŝinon, ĉar trudi trograndan lamenon sur mallarĝan benkon produktas oblikvajn tranĉojn kaj blokiĝojn de la nutrilo.
La regulo de 20% larĝo
Aldonu ĉirkaŭ 20% da larĝo de la limo super via plej larĝa plato antaŭ ol elekti modelon. Maksimuma plato de 850 mm montras al la 1000 mm benko, ne al la 800 mm benko ĉe ĝia limo.
Kiel Dikeco kaj Larĝo Interagas: La Vera Kapabla Koverto
Dikeco kaj larĝo ne estas sendependaj limoj; ili kombiniĝas en unu kapablan koverton. La tabelo de motoroj montras tion: la 1,5-kW-a transmisio servas la 600 mm-an benkon, dum ambaŭ pli larĝaj benkoj bezonas 2,5 kW.Ĉar tondforto kreskas kun la tranĉata transversa sekco (larĝo multiplikita per dikeco), la plej larĝaj kaj plej dikaj laborpostenoj ŝarĝas la tranĉilon kaj kadron plej forte.
Kien alvenas veraj mendoj? Tra projektoj liveritaj en la pasintaj tri jaroj, proksimume 70% de la lamendoj havis dikecon inter 3 mm kaj 12 mm, kaj ĉirkaŭ 80% restis je aŭ sub 800 mm larĝaj (tipaj valoroj laŭ nia sperto). Tial la 800 mm modelo estas la plej petita konfiguracio: ĝi kovras la mezan gamon de la kadro kun la 2,5 kW motoro je 600 kg.
Precizeco daŭras tra la tuta kadro. La servo-nutra sistemo poziciigas la materialon ĝis 0,1 mm, kun aŭtomata kalkulado kaj alarmfunkcioj sur la tuŝekrana panelo. Se via toleremo estas pli strikta ol 0,1 mm ĉe rektaj tranĉoj, la solvo estas profilmaŝino: laXCJ-QGJ2-180# kaŭĉuka pakmaŝino por tranĉitenas precizecon de 0,05 mm (servo 0,01 mm, plumboŝraŭbo 0,02 mm) sur ringoj kaj profilitaj partoj de 1-20 mm krudmaterialo.
Kvin Paŝoj por Kongruigi Viajn Foliojn kun la Ĝusta Maŝino
Uzu ĉi tiun sekvencon antaŭ ol peti oferton, ĉar ĝi transformas neklaran partdesegnaĵon en precizan modelelekton:
- Listigi vian folian koverton.Registru la maksimuman dikecon, alvenantan ladlarĝon kaj finitan partlongon tra ĉiu kombinaĵo, kiun vi uzas, ne nur la hodiaŭan plej vendatan parton.
- Aldonu 20%-an larĝon de kapspaco.Apliku la supran regulon al la plej larĝa folio, kaj konfirmu la respondan benkon: 600 mm, 800 mm aŭ 1 000 mm.
- Kontrolu la dikecbendon kontraŭ la motorpovumo.Se plejparto de la laboro estas inter 12 mm kaj 20 mm, elektu modelon de 2,5 kW; rezervu la 1,5 kW-motoron por maldika kaj mezgranda materialo.
- Konfirmu vian precizecpostulon.Rektaj tondaj tranĉoj funkcias kun nutra precizeco de 0,1 mm; profilaj aŭ ringaj laboroj sub 0,1 mm bezonas la platformon por tranĉado de pakiloj de 0,05 mm.
- Konfirmu materialojn kaj specialajn specifojn.Natura kaŭĉuko, sinteza kaŭĉuko, plastoj kaj certaj metaloj ĉiuj tranĉitaj sur la CNC-linio, kaj specialaj specifoj haveblas por kovertoj ekster la norma tablo.
Diagnozado de Tranĉproblemoj ĉe la Ekstremaĵoj de la Koverto
Plej multaj tranĉdifektoj spuriĝas al funkciado proksime de kapablolimo, do ĉi tiu tabelo mapas la plej oftajn randdifektojn kaŭzotajn kaj ripareblajn:
| Problemo | Verŝajna kaŭzo | Solvo |
|---|---|---|
| Spuroj aŭ trenmarkoj sur la tranĉrando | Bevelklingo eluzita; frikcio pliiĝas dum la tondado | Reakrigu aŭ anstataŭigu la specialan ŝtalan tranĉilon |
| Randŝmiraĵo aŭ fandado sur dika materialo | Batofteco tro alta por 12-20 mm kombinaĵo | Malpliigu la tranĉrapidecon; kontrolu, ke 2,5 kW-modelo estas uzata |
| Dimensia drivo preter 0.1 mm | La rulpremilo glitas sur oleaj aŭ polvokovritaj tuksurfacoj | Purigu la rulpremilojn; re-nuligu la servosistemon |
| Angulaj, ne-kvadrataj tranĉoj | Folio ne fiksita plate; buklo levante la randon | Platigu materialon kaj pliigu la premon de la krampo |
| Tranĉoj pli mallarĝaj ol la larĝo de la folio | Tuko superpendas la benkon; malĝusta modelo elektita | Pliigu benkograndecon aŭ antaŭtranĉu larĝan materialon |
Diagnozaj paroj estas tipaj valoroj el nia sperto en postvenda subteno.
Kapablo kaj funkciigisto-protekto estas konstruitaj kune ĉi tie: la maŝino portas sensilon por tranĉilo, sensilojn por manĝrulpremiloj kaj sekurecan pordan interŝlosilon. Por gardadaj devoj, OSHA...gvido pri maŝina protektadoestas la referenco, kiun plej multaj revizoroj aplikas, kajISO 9000 familiokvalitsistemo konservas la prizorgadan disciplinon, de kiu ĉi tiuj kovertoj dependas.
Konkludo: Aĉetu la Koverton, Ne la Parton
Kapacitspaco de 0-20 mm je 1.000 mm kovras la vastan plimulton de kaŭĉukaj folioj per unu aĉeto.Adaptu la tablon al via plej larĝa lameno plus 20%, lasu la motoron sekvi la dikecbendon, kaj ŝanĝu al 0,05 mm profilmaŝino nur kiam toleremo postulas tion. Ĉar la tri modeloj havas la saman tondlongon, rapidecon kaj precizecon, plibonigo de larĝo poste signifas ŝanĝi unu maŝinon, ne re-inĝenieri la linion.
Revizii lakategorio de kaŭĉukaj tranĉmaŝinojaŭ sendu al ni vian liston de folioj — nia inĝeniera teamo mapos ĝin kontraŭ la tabelo de kapabloj kaj konfirmos la ĝustan modelon, inkluzive de specialaj specifoj.
Rilataj Ekipaĵaj Informoj
•CNC-maŝino por tranĉi kaŭĉukstriojn (adaptebla metalo)— la platformo 600/800/1 000 mm malantaŭ la tabelo de kapabloj en ĉi tiu artikolo.
•Kaŭĉuka tranĉmaŝino— unua-ŝtupa larĝredukto por platoj pli larĝaj ol la benko.
•Maŝino por tranĉi kaŭĉukajn pakaĵojn XCJ-QGJ2-180#— Profilprecizeco de 0,05 mm por ringoj kaj sigeloj de 1-20 mm grandeco.
•Kategorio de silikona tranĉmaŝino— dediĉitaj linioj por tranĉi silikonajn foliojn kaj profilojn.
Oftaj Demandoj: Kapabloj por Tranĉi Kaŭĉukajn Foliojn
Kio estas la maksimuma dikeco, kiun maŝino povas tranĉi por kaŭĉukaj folioj?
Kiujn folilarĝojn povas pritrakti la maŝino?
Laborlarĝoj venas en tri ŝtupoj: 600 mm, 800 mm kaj 1.000 mm, ĉiu kun tondlongo de 0-1.000 mm por la preta peco. Folioj pli larĝaj ol via labortablo unue estu tranĉitaj per kaŭĉuka tranĉmaŝino, poste kructranĉitaj al longo sur la CNC-platformo.
Ĉu unu maŝino povas tranĉi kaj maldikajn kaj dikajn kaŭĉukajn foliojn?
Kiom preciza estas kaŭĉukfolia tranĉmaŝino?
Ĉu ĝi ankaŭ povas tranĉi silikonajn foliojn?
Kiel la larĝo de la folio influas, kiun modelon mi aĉetu?
Xiamen Xingchangjia Ne-Norma Aŭtomatiga Ekipaĵo Co., Ltd.
Etaĝo 1, Konstruaĵo 13, Industria Parko Huli, Meixidao, Tongano, Xiamen Ĉinio
Email: info@xcjrubber.com | Website: www.xmxcjrubber.com
Publikigita: oktobro 2026 | Laste kontrolita: oktobro 2026
Afiŝtempo: 13 okt. 2026